


产品详情
发动机模型制作全流程
一、材料选择与预处理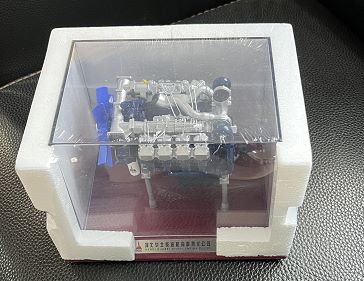
基材处理
选用国产优质ABS板材(厚度1-5mm),通过恒温烘箱60℃除湿4小时,消除注塑残余应力。
复杂曲面部件采用真空吸塑定型,普通结构件使用激光切割下料,保留0.2mm加工余量。
辅助材料
管状结构用ABS圆棒热弯成型,细密网格部件采用激光雕刻薄板叠加。
活动关节部位嵌入304不锈钢轴芯,确保可动部件耐久性。
二、核心制作工艺
主体结构搭建
分体式模块化组装:将发动机分为缸体、进排气系统、冷却模块等6大组件独立制作。
关键连接处采用榫卯结构+ABS胶水双重固定,避免单纯胶接导致的形变。
细节强化阶段
表面纹理处理:
铸造质感:使用蚀刻针手工刻画不规则气孔纹路
机加工面:400目砂纸单向打磨出金属切削痕迹
管路系统制作:
油管/水管用不同直径ABS管材热弯,接口处添加3D打印法兰盘细节
功能性模拟
可拆卸设计:火花塞、滤清器等易损件设计为磁吸式安装
动态展示:曲轴连杆机构保留2mm活动行程
三、涂装与旧化工艺
底色处理
整体喷涂灰色水补土,检查并填补0.1mm以上缩孔
铸铁部件:哑光黑底漆+铸铁色干扫
铝合金部件:银底漆+透明黄釉彩滤镜
工况模拟
油污堆积:在油底壳周边点涂透明橙+棕褐色混合渍洗液
高温氧化:排气管分段做蓝紫色渐变(800℃-600℃-400℃色阶)
磨损暴露:活塞裙部用石墨粉轻蹭模拟金属摩擦痕迹
标识还原
铭牌文字采用水转印技术,字体精度控制在0.3mm线宽
安全警示标贴使用遮喷工艺,边缘锐利无毛边


